ລາວ
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ຕັ້ງແຕ່ການປະກອບໄປເຖິງການໂຫຼດ: ຫົກຈຸດກວດກາໃນການກວດກາຂວດແກ້ວ
ແກ້ວແກ້ວສາມາດລົ້ມເຫລວໃນວິທີທີ່ງ່າຍທີ່ຈະພາດ. ມີເສັ້ນຜົມແຕກຢູ່ຄໍ. ຊິບພາຍໃນປາກທີ່ເຫັນໄດ້ພຽງແຕ່ເມື່ອປິດຖືກຕິດຕັ້ງ. ຮອຍຕໍ່ແມ່ພິມທີ່ມີລັກສະນະເປັນເງົາຈົນກ່ວາຂວດຖືກຈັບກັບກ່ອງແສງສະຫວ່າງ. ຂໍ້ບົກພ່ອງເຊັ່ນນີ້ສາມາດເຮັດໃຫ້ເສັ້ນກອບເປັນລະບຽບບໍ່ໄດ້ສັງເກດເຫັນແລະພຽງແຕ່ກາຍເປັນປາກົດຂື້ນຕໍ່ມາ, ໃນຂັ້ນຕອນການຕື່ມຫຼືການຫຸ້ມຫໍ່, ເມື່ອແກ້ໄຂພວກມັນແມ່ນຄ່າໃຊ້ຈ່າຍຫຼາຍ.
ສິ່ງທີ່ຢືນຢູ່ລະຫວ່າງຂັ້ນຕອນເຫຼົ່ານີ້ບໍ່ແມ່ນການກວດກາດຽວແຕ່ເປັນລໍາດັບຂອງການກວດສອບທີ່ຕັ້ງຢູ່ໃນເສັ້ນທາງການຜະລິດແລະການຫຸ້ມຫໍ່. ແຕ່ລະການກວດສອບມີຈຸດປະສົງທີ່ແຕກຕ່າງກັນ. ລໍາດັບຕໍ່ໄປນີ້ສະທ້ອນໃຫ້ເຫັນເຖິງຂະບວນການກວດກາທີ່ໃຊ້ຢູ່ໃນການຫຸ້ມຫໍ່ HYT ແລະການປະຕິບັດການຄວບຄຸມຄຸນນະພາບທົ່ວໄປທີ່ພົບເຫັນໃນບັນດາຜູ້ຜະລິດບັນຈຸແກ້ວ: ການກວດສອບສາຍຕາຄູ່ມື, ການກວດສອບເຄື່ອງຈັກອັດຕະໂນມັດ, ການກວດສອບແສງສະຫວ່າງ, ການທົດສອບຄວາມເຂັ້ມແຂງແລະການປະຕິບັດ, ການກວດສອບການຫຸ້ມຫໍ່ກ່ອນແລະການກວດກາຄືນຂອງກ່ອງບັນຈຸກ່ອນການຂົນສົ່ງ.
ລໍາດັບມີຄວາມສໍາຄັນຫຼາຍເທົ່າທີ່ບຸກຄົນກວດສອບ. ຮູບລັກສະນະແລະການກວດກາຂະຫນາດແມ່ນເກີດຂຶ້ນໃນຂະນະທີ່ຂວດກໍາລັງເຄື່ອນຍ້າຍຜ່ານການຜະລິດ; ການທົດສອບຄວາມເຂັ້ມແຂງແມ່ນດໍາເນີນຢູ່ໃນຕົວຢ່າງ; ການຕົກແຕ່ງແມ່ນຖືກປະເມີນຫຼັງຈາກການປິ່ນປົວດ້ານ; ແລະການກວດກາ carton ໃຊ້ເວລາສະຖານທີ່ຫຼັງຈາກຂວດໄດ້ຖືກບັນຈຸ. ແກ້ວສາມາດຜ່ານຂັ້ນຕອນຫນຶ່ງແລະລົ້ມເຫລວອີກ, ດັ່ງນັ້ນການກວດກາບໍ່ຄວນຖືກຍົກເວັ້ນໂດຍສົມມຸດຕິຖານວ່າການກວດສອບຕໍ່ມາຈະລະບຸທຸກຂໍ້ບົກພ່ອງທີ່ພາດ.
ເງື່ອນໄຂການຍອມຮັບແມ່ນສ່ວນຫນຶ່ງທີ່ສໍາຄັນຂອງລະບົບການຄວບຄຸມຄຸນນະພາບ. ພາກສ່ວນທີ່ກ່ຽວຂ້ອງຈໍາເປັນຕ້ອງໄດ້ຕົກລົງກັນວ່າໃຜເປັນຜູ້ກໍານົດເງື່ອນໄຂ, ຄວາມທົນທານນໍາໃຊ້, ແລະຕົວຢ່າງທີ່ໄດ້ຮັບການອະນຸມັດເປັນເອກະສານອ້າງອີງ. ສໍາລັບໂຄງການສ່ວນໃຫຍ່, ຂໍ້ກໍານົດເຫຼົ່ານີ້ຄວນຈະຖືກບັນທຶກໄວ້ໃນຂໍ້ກໍານົດຂອງຄໍາສັ່ງກ່ອນທີ່ຈະເລີ່ມຕົ້ນເຄື່ອງມືແລະການຜະລິດ. ການປ່ຽນແປງທີ່ເຮັດໃນພາຍຫຼັງສາມາດເພີ່ມຄ່າໃຊ້ຈ່າຍໃນການພັດທະນາ ແລະສົ່ງຜົນກະທົບຕໍ່ຕາຕະລາງການຈັດສົ່ງ.
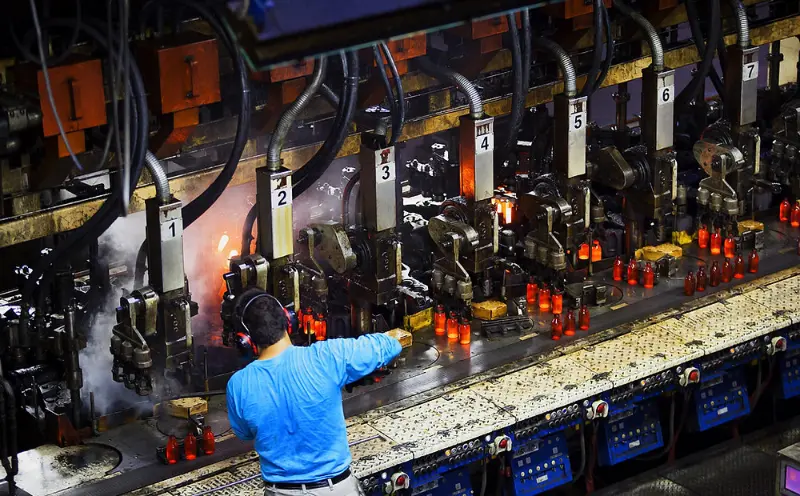 1. ການກວດກາຄູ່ມື
ຕາທີ່ໄດ້ຮັບການຝຶກອົບຮົມ, ຍັງເຮັດວຽກຢູ່ຂ້າງເຄື່ອງຈັກ
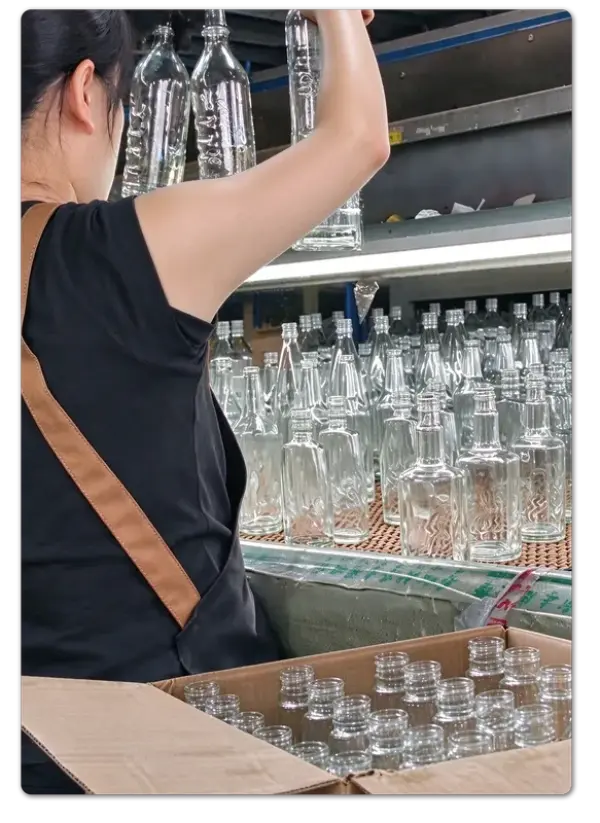
ການກວດກາດ້ວຍມືຍັງຄົງເປັນສ່ວນສຳຄັນຂອງການຄວບຄຸມຄຸນນະພາບຂວດແກ້ວ. ເຖິງແມ່ນວ່າຢູ່ໃນໂຮງງານທີ່ຕິດຕັ້ງລະບົບການກວດສອບກ້ອງຖ່າຍຮູບແລະເຄື່ອງວັດແທກເລເຊີ, ຜູ້ກວດກາຍັງກວດເບິ່ງຂວດເປັນສ່ວນບຸກຄົນຢູ່ໃນຕອນທ້າຍຂອງລໍາລຽງ. ບາງຂໍ້ບົກພ່ອງແມ່ນຍາກທີ່ຈະກໍານົດໂດຍຜ່ານກົດລະບຽບການຊອກຄົ້ນຫາທີ່ຄົງທີ່, ລວມທັງຮອຍຂີດຂ່ວນທີ່ເຫັນໄດ້ຊັດເຈນໃນບາງມຸມ, ບ່າບໍ່ສະຫມໍ່າສະເຫມີເລັກນ້ອຍ, ແລະ seams mold ທີ່ບໍ່ໄດ້ຖືກໂຍກຍ້າຍອອກຫມົດ.
ການກວດກາແມ່ນສຸມໃສ່ 5 ພື້ນທີ່ຕົ້ນຕໍຄື: ປາກ, ຄໍ, ບ່າ, ຮ່າງກາຍ, ແລະຖານ. ແຕ່ລະພື້ນທີ່ມີຂໍ້ບົກພ່ອງທີ່ອາດແຕກຕ່າງກັນ. ປາກນອກຮອບອາດປ້ອງກັນບໍ່ໃຫ້ປິດໄດ້ຢ່າງຖືກຕ້ອງ. ຊິບປະມານຄໍສາມາດພັດທະນາເປັນຮອຍແຕກໃນລະຫວ່າງການຕື່ມ. ພື້ນຖານທີ່ຜິດປົກກະຕິອາດຈະເຮັດໃຫ້ຂວດບໍ່ຄົງທີ່ຢູ່ເທິງພາເລດ ຫຼື ເມື່ອມີເສັ້ນຕື່ມໃສ່. ຜູ້ກວດກາປະເມີນວ່າແຕ່ລະຂວດກົງກັບຄວາມຕ້ອງການທາງກາຍະພາບແລະຫນ້າທີ່ກໍານົດໄວ້ໃນຂໍ້ກໍາຫນົດຂອງມັນ.
ການກວດກາດ້ວຍມືຍັງໃຫ້ລະດັບການຕັດສິນທີ່ອຸປະກອນອັດຕະໂນມັດບໍ່ສາມາດທົດແທນໄດ້ຢ່າງເຕັມສ່ວນ. ຜູ້ກວດກາທີ່ມີປະສົບການທີ່ເຮັດວຽກກັບການອອກແບບຂວດດຽວກັນໃນໄລຍະເວລາສາມາດຮັບຮູ້ການປ່ຽນແປງກ່ອນທີ່ມັນຈະປາກົດຢູ່ໃນສະຖິຕິປະຕິເສດ. ເຫຼົ່ານີ້ອາດຈະປະກອບມີຄວາມແຕກຕ່າງຂອງການສົ່ງແສງສະຫວ່າງຜ່ານແກ້ວ, ການປ່ຽນແປງໃນລັກສະນະການຈັດການ, ຫຼືການປ່ຽນແປງເລັກນ້ອຍໃນຮູບຮ່າງຂອງບ່າ. ການສັງເກດການດັ່ງກ່າວອາດຈະບໍ່ປາກົດຢູ່ໃນແຜນການຄວບຄຸມຢ່າງເປັນທາງການ, ແຕ່ພວກມັນສາມາດຊ່ວຍກໍານົດບັນຫາການຜະລິດທີ່ກໍາລັງພັດທະນາ.
ຂັ້ນຕອນນີ້ຍັງຊ່ວຍກວດສອບວ່າຂໍ້ກໍານົດລາຍລັກອັກສອນກົງກັບຮູບລັກສະນະຕົວຈິງຂອງຂວດສໍາເລັດຮູບ. ການແຕ້ມຮູບສາມາດກໍານົດຂະຫນາດທີ່ຍອມຮັບໄດ້ຂອງຊິບ, ແຕ່ມັນບໍ່ສາມາດສະແດງໃຫ້ເຫັນຢ່າງເຕັມທີ່ວ່າຊິບນັ້ນຈະຢູ່ໃນຂວດສໍາເລັດຮູບແນວໃດ. ຜູ້ກວດກາແລະລູກຄ້າສາມາດປະເມີນຜົນນີ້ໄດ້ມີປະສິດທິພາບຫຼາຍຂຶ້ນໂດຍການກວດກາຕົວຢ່າງທາງດ້ານຮ່າງກາຍຮ່ວມກັນແລະຢືນຢັນມາດຕະຖານຮູບລັກສະນະທີ່ຕົກລົງ.
ສິ່ງທີ່ມັນຈັບໄດ້:ຮູບລັກສະນະທີ່ເຫັນໄດ້ຊັດເຈນແລະຂໍ້ບົກພ່ອງຂອງຝີມື, ປະເມີນຕໍ່ກັບຕົວຢ່າງທີ່ໄດ້ຮັບການອະນຸມັດແລະຂໍ້ກໍາຫນົດຜະລິດຕະພັນທີ່ຕົກລົງ.
2. ການກວດກາເຄື່ອງອັດຕະໂນມັດ
ຄວາມສອດຄ່ອງໃນຄວາມໄວຂອງສາຍ
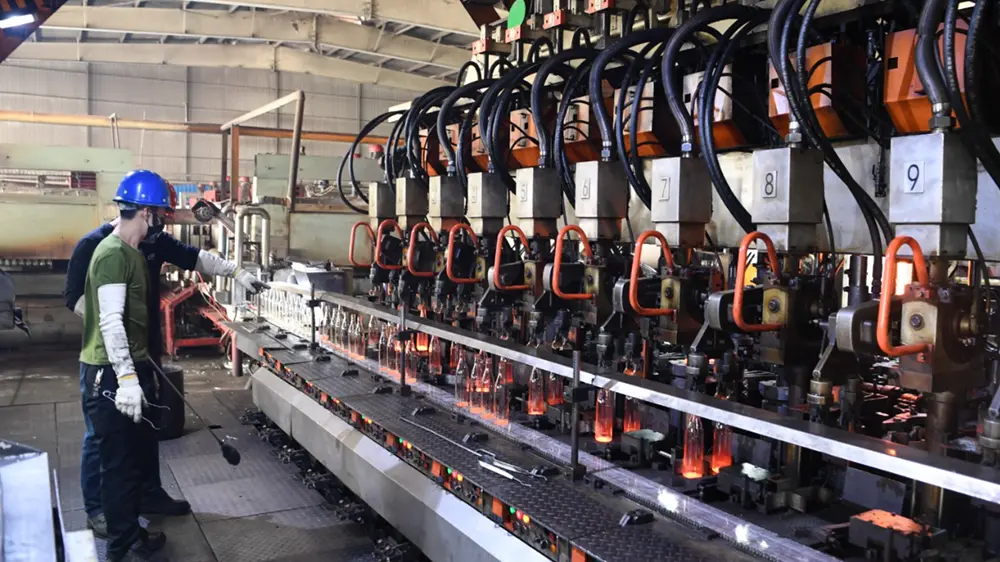
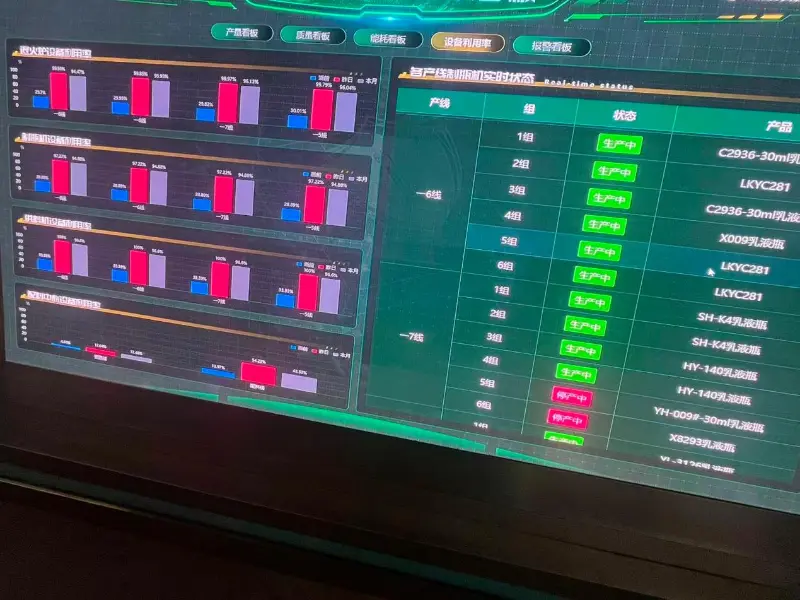
ບ່ອນທີ່ການກວດສອບຄູ່ມືສະຫນອງການຕັດສິນຂອງມະນຸດ, ການກວດສອບເຄື່ອງຈັກອັດຕະໂນມັດສະຫນອງການເຮັດຊ້ໍາອີກ. ກ້ອງຖ່າຍຮູບແລະສະຖານີເຊັນເຊີກວດກາເບິ່ງລັກສະນະທີ່ເຂົາເຈົ້າໄດ້ຖືກ configured, ລວມທັງຄວາມທົນທານຂອງມິຕິລະດັບ, ການສໍາເລັດຮູບປາກ, sidewall ແລະຂໍ້ບົກພ່ອງຂອງຖານ, ຮອຍແຕກ, ແລະການປະກອບສະຫມໍ່າສະເຫມີ. ແຕ່ລະຂວດຖືກປະເມີນຕໍ່ກັບເກນການກວດພົບດຽວກັນຕະຫຼອດໄລຍະການຜະລິດ.
ຂວດທີ່ມີຂໍ້ບົກພ່ອງໂດຍທົ່ວໄປຈະຖືກປະຕິເສດໂດຍອັດຕະໂນມັດແລະຫັນອອກຈາກລໍາລຽງກ່ອນທີ່ຈະຍ້າຍໄປຂັ້ນຕອນການຜະລິດຕໍ່ໄປ. ອັນນີ້ຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ບັນຈຸແກ້ວທີ່ບົກພ່ອງໄປເຖິງພື້ນທີ່ຫຸ້ມຫໍ່, ບ່ອນທີ່ກະຕຸກທີ່ມີຮອຍແຕກສາມາດທໍາລາຍແກ້ວໃກ້ຄຽງແລະກ່ອງໃສ່ໄດ້.
ຢ່າງໃດກໍຕາມ, ຄວາມສາມາດໃນການກວດຫາເຄື່ອງກວດກາແມ່ນຂຶ້ນກັບເຊັນເຊີ, ສູດການຄິດໄລ່, ແລະການຕັ້ງຄ່າຂອງມັນ. ຂໍ້ບົກພ່ອງທີ່ຢູ່ນອກຕົວກໍານົດການກວດພົບທີ່ກໍານົດອາດຈະຜ່ານລະບົບ, ໃນຂະນະທີ່ການຕັ້ງຄ່າທີ່ເຄັ່ງຄັດເກີນໄປສາມາດເຮັດໃຫ້ເກີດການປະຕິເສດທີ່ບໍ່ຈໍາເປັນ. ສໍາລັບເຫດຜົນນີ້, ການກວດສອບເຄື່ອງຈັກແມ່ນເຂົ້າໃຈດີທີ່ສຸດເປັນຂະບວນການກວດສອບທີ່ມີການຄວບຄຸມຫຼາຍກວ່າການຮັບປະກັນວ່າທຸກໆຂໍ້ບົກພ່ອງທີ່ເປັນໄປໄດ້ຈະຖືກລະບຸ.
ສາຍການຜະລິດອາດຈະໃຊ້ສະຖານີກວດກາຫຼາຍແຫ່ງເພື່ອໃຫ້ກວມເອົາຄຸນລັກສະນະຂອງຂວດທີ່ແຕກຕ່າງກັນ. ປະສິດທິຜົນລວມຂອງເຂົາເຈົ້າຍັງຂຶ້ນກັບຄວາມສາມາດຂອງອຸປະກອນ, ຄວາມອ່ອນໄຫວໃນການກວດສອບ, ແລະການຕັ້ງຄ່າສາຍ. ດັ່ງນັ້ນ, ສອງໂຮງງານທີ່ໃຊ້ຂະບວນການກວດກາທີ່ຄ້າຍຄືກັນອາດຈະບັນລຸຜົນການກວດພົບແລະການປະຕິເສດທີ່ແຕກຕ່າງກັນ.
ສິ່ງທີ່ມັນຈັບໄດ້:ຄວາມບົກຜ່ອງດ້ານມິຕິລະດັບແລະໂຄງສ້າງໃນຄວາມໄວການຜະລິດ, ການປະເມີນຕໍ່ກັບເກນການກວດພົບເຄື່ອງຈັກທີ່ກໍານົດໄວ້ລ່ວງຫນ້າ.
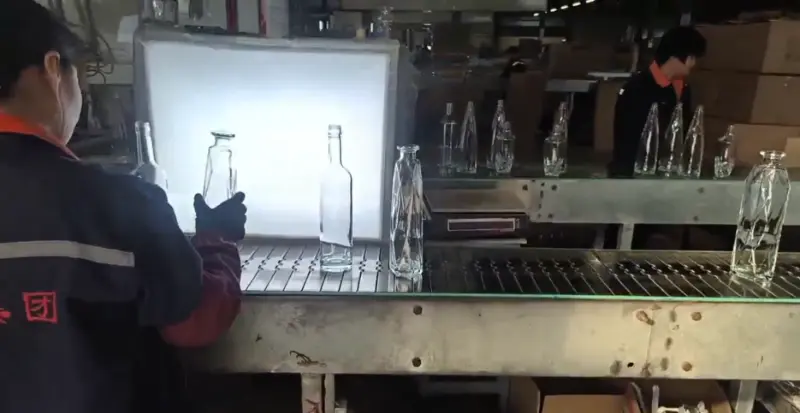
3. ການກວດກາສາຍຕາຊ່ວຍ
ສິ່ງທີ່ກ່ອງແສງເຮັດໃຫ້ເຫັນໄດ້
ບາງຂໍ້ບົກພ່ອງຂອງແກ້ວກາຍເປັນເລື່ອງງ່າຍທີ່ຈະລະບຸພາຍໃຕ້ແສງຄວບຄຸມ. ເມື່ອແກ້ວທີ່ຊັດເຈນຖືກຈັບກັບພື້ນຫລັງທີ່ສົດໃສ, ລັກສະນະທີ່ອາດຈະຍາກທີ່ຈະເຫັນພາຍໃຕ້ການເຮັດໃຫ້ມີແສງຂອງໂຮງງານທໍາມະດາກາຍເປັນປາກົດຂື້ນ. ເຫຼົ່ານີ້ລວມມີຟອງພາຍໃນກໍາແພງແກ້ວ, ແກນແລະການລວມເອົາຕ່າງປະເທດ, ຮອຍແຕກອັນດີທີ່ຂະຫຍາຍອອກຈາກຖານ, ການແຜ່ກະຈາຍຂອງແກ້ວທີ່ບໍ່ສະເຫມີກັນ, ແລະຄວາມວຸ່ນວາຍຂອງຫນ້າດິນທີ່ອາດຈະສົ່ງຜົນກະທົບຕໍ່ຮູບລັກສະນະຂອງແກ້ວສໍາເລັດຮູບ.
ວິທີການກວດກາໄດ້ຖືກສ້າງຕັ້ງຂຶ້ນຢ່າງດີ, ແຕ່ເງື່ອນໄຂການຍອມຮັບຕ້ອງໄດ້ຮັບການກໍານົດຕາມຄໍາຮ້ອງສະຫມັກທີ່ມີຈຸດປະສົງ. ຂະໜາດຟອງ, ປະລິມານ, ສະຖານທີ່, ປະເພດການລວມ, ແລະເກນການເບິ່ງເຫັນອາດແຕກຕ່າງກັນລະຫວ່າງໂຄງການ. ຕົວຢ່າງ, ຂໍ້ບົກພ່ອງທີ່ເຫັນໄດ້ຊັດເຈນກ່ຽວກັບຄວາມໂປ່ງໃສແກ້ວແກ້ວອາດຈະເຫັນໄດ້ຊັດເຈນໜ້ອຍລົງໃນຂວດທີ່ມີສີສະເປ, ອາກາດຫນາວ, ຫຼືເຄື່ອງຕົບແຕ່ງທີ່ແກະສະຫຼັກ.
ການກວດສອບການຊ່ວຍເຫຼືອແສງສະຫວ່າງຍັງມີຂໍ້ຈໍາກັດ. ຂໍ້ບົກພ່ອງທີ່ຢູ່ເລິກພາຍໃນກໍາແພງແກ້ວຫຼືສອດຄ່ອງຂະຫນານກັບມຸມເບິ່ງອາດຈະຍັງຍາກທີ່ຈະກວດພົບ. ການກວດສອບເຄື່ອງຈັກເພີ່ມເຕີມຫຼືການທົດສອບຕົວຢ່າງການທໍາລາຍອາດຈະມີຄວາມຈໍາເປັນໃນເວລາທີ່ຂໍ້ບົກພ່ອງເຫຼົ່ານີ້ມີຄວາມສ່ຽງໂດຍສະເພາະ.
ສໍາລັບເຫດຜົນນີ້, ເງື່ອນໄຂການຍອມຮັບຄວນຈະອີງໃສ່ສິ່ງທີ່ວິທີການກວດສອບຕົວຈິງສາມາດກວດສອບໄດ້ແທນທີ່ຈະເປັນຄວາມຄາດຫວັງຂອງຄວາມໂປ່ງໃສທີ່ສົມບູນແບບ. ຂໍ້ກໍານົດທີ່ບໍ່ສາມາດກວດສອບໄດ້ຢ່າງສະຫມໍ່າສະເຫມີໂດຍຜ່ານການກວດກາສາຍຕາອາດຈະກາຍເປັນແຫຼ່ງຂອງຄວາມບໍ່ເຫັນດີໃນລະຫວ່າງການຍອມຮັບຜະລິດຕະພັນ.
ສິ່ງທີ່ມັນຈັບໄດ້:ຄວາມຊັດເຈນ, ຄວາມໂປ່ງໃສ, ການລວມພາຍໃນ, ແລະຄຸນນະພາບຂອງພື້ນຜິວ, ຖືກປະເມີນພາຍໃຕ້ການເຮັດໃຫ້ມີແສງຄວບຄຸມຕໍ່ກັບຂໍ້ຈໍາກັດຂອງເອກະສານ.
4. ການທົດສອບຄວາມເຂັ້ມແຂງແລະປະສິດທິພາບ
ບໍ່ວ່າຂວດຈະຢູ່ລອດສິ່ງທີ່ເກີດຂຶ້ນຫຼັງຈາກທີ່ມັນເຕັມໄປ
ຮູບລັກສະນະແມ່ນພຽງແຕ່ສ່ວນຫນຶ່ງຂອງຄຸນນະພາບແກ້ວແກ້ວ. ຕຸກກະຕາທີ່ເບິ່ງຖືກຕ້ອງແຕ່ບໍ່ສຳເລັດພາຍໃຕ້ຫົວຝາປິດ, ພາຍໃນເຄື່ອງວາງຢາງ, ຫຼືຢູ່ດ້ານລຸ່ມຂອງກະເປົ໋າທີ່ວາງຊ້ອນກັນນັ້ນຍັງບໍ່ເໝາະສົມກັບການນຳໃຊ້ທີ່ຕັ້ງໄວ້. ການທົດສອບປະສິດທິພາບຊ່ວຍປະເມີນຄວາມສ່ຽງເຫຼົ່ານີ້ກ່ອນທີ່ຜະລິດຕະພັນຈະມາຮອດຂັ້ນຕອນການຕື່ມແລະການແຈກຢາຍ.
ໃນລະຫວ່າງການທົດສອບ, ຕົວຢ່າງທີ່ກໍານົດແມ່ນຂຶ້ນກັບການໂຫຼດກົນຈັກ, ຄວາມກົດດັນພາຍໃນຫຼືການປ່ຽນແປງອຸນຫະພູມ. ຫຼັງຈາກນັ້ນ, ຜົນໄດ້ຮັບຈະຖືກປຽບທຽບກັບເງື່ອນໄຂການຍອມຮັບທີ່ກໍານົດສໍາລັບການອອກແບບຂວດແລະການນໍາໃຊ້ທີ່ມີຈຸດປະສົງ.
ສີ່ປະເພດການທົດສອບກວມເອົາຂໍ້ກໍານົດທົ່ວໄປຫຼາຍ, ເຖິງແມ່ນວ່າວິທີການເພີ່ມເຕີມອາດຈະຖືກລວມເຂົ້າໃນເວລາທີ່ຄໍາຮ້ອງສະຫມັກຮຽກຮ້ອງໃຫ້ພວກເຂົາ.
| ວິທີການທົດສອບ | ມາດຕະການການທົດສອບແມ່ນຫຍັງ |
|---|---|
| ການໂຫຼດແນວຕັ້ງ ຫຼື ການທົດສອບການບີບອັດ | ຂວດສາມາດທົນໄດ້ເທົ່າໃດພາຍໃຕ້ເງື່ອນໄຂການທົດສອບທີ່ກໍານົດໄວ້. |
| ການທົດສອບຄວາມກົດດັນພາຍໃນ | ຄວາມຕ້ານທານກັບຄວາມກົດດັນພາຍໃນ, ໂດຍສະເພາະສໍາລັບຂວດທີ່ມີຈຸດປະສົງເພື່ອຖືເນື້ອໃນຄວາມກົດດັນ. |
| ການທົດສອບອາການຊ໊ອກຄວາມຮ້ອນ | ຄວາມຕ້ານທານຕໍ່ການປ່ຽນແປງອຸນຫະພູມຢ່າງໄວວາພາຍໃຕ້ເງື່ອນໄຂການທົດສອບທີ່ກໍານົດ. |
| ການທົດສອບການປະຕິບັດທີ່ລະບຸໄວ້ອື່ນໆ | ຄວາມຕ້ອງການກົນຈັກເພີ່ມເຕີມຫຼືຄໍາຮ້ອງສະຫມັກສະເພາະທີ່ກໍານົດໄວ້ໃນຄໍາສັ່ງ. |
ການເລືອກວິທີການທົດສອບແມ່ນຂຶ້ນກັບການອອກແບບຂວດ, ຂໍ້ມູນສະເພາະຂອງແກ້ວ, ຄໍາຮ້ອງສະຫມັກທີ່ມີຈຸດປະສົງ, ແລະເງື່ອນໄຂການຍອມຮັບ. ບໍ່ແມ່ນທຸກໆຂວດຕ້ອງການການປະສົມດຽວກັນຂອງການທົດສອບ.
ຜົນການທົດສອບນຳໃຊ້ກັບຕົວຢ່າງທີ່ກວດສອບຫຼາຍກວ່າການຢັ້ງຢືນອັດຕະໂນມັດທຸກຂວດໃນຊຸດການຜະລິດ. ຂະຫນາດຕົວຢ່າງແລະການຄັດເລືອກແມ່ນສ່ວນສໍາຄັນຂອງວິທີການທົດສອບ. ຕົວຢ່າງທີ່ຜ່ານໄປໃຫ້ຂໍ້ມູນກ່ຽວກັບຂະບວນການຜະລິດແລະຜະລິດຕະພັນທີ່ທົດສອບ, ແຕ່ມັນບໍ່ຄວນຖືກຕີຄວາມວ່າເປັນຫຼັກຖານວ່າທຸກໆຫນ່ວຍໃນຫຼາຍໄດ້ຖືກທົດສອບເປັນສ່ວນບຸກຄົນ. ດັ່ງນັ້ນບົດລາຍງານການທົດສອບຄວນກໍານົດຕົວຢ່າງແລະເງື່ອນໄຂທີ່ການທົດສອບໄດ້ຖືກປະຕິບັດ.
 ມັນຍັງມີຄວາມສໍາຄັນທີ່ຈະຈໍາແນກການທົດສອບຄວາມເຂັ້ມແຂງຈາກການວັດແທກຄວາມແຂງ. ວິທີການເຫຼົ່ານີ້ໃຊ້ອຸປະກອນທີ່ແຕກຕ່າງກັນແລະປະເມີນຄຸນສົມບັດທີ່ແຕກຕ່າງກັນ. ຜົນໄດ້ຮັບຄວາມແຂງບໍ່ສາມາດຖືກປະຕິບັດເປັນການທົດແທນການທົດສອບຄວາມເຂັ້ມແຂງກົນຈັກ, ແລະບົດລາຍງານການກວດກາຄວນກໍານົດວິທີການຕົວຈິງທີ່ໃຊ້.
ສິ່ງທີ່ມັນຈັບໄດ້:ບັນຫາການປະຕິບັດກົນຈັກແລະຄວາມຮ້ອນ, ການວັດແທກໃນຕົວຢ່າງທີ່ກໍານົດໄວ້ຕໍ່ກັບເງື່ອນໄຂການທົດສອບສະເພາະຄໍາຮ້ອງສະຫມັກ.
5. ການກວດກາກ່ອນການຫຸ້ມຫໍ່
ເບິ່ງຄັ້ງສຸດທ້າຍກ່ອນທີ່ Carton ຈະປິດ
ການຫຸ້ມຫໍ່ແມ່ນຢູ່ໃກ້ກັບປະຕູດຽວໃນຂະບວນການຜະລິດ. ເມື່ອຂວດໄດ້ຖືກນັບ, ຈັດລຽງ, ປ້ອງກັນ, ແລະຜະນຶກເຂົ້າກັນພາຍໃນກ່ອງ, ການກໍານົດຂໍ້ບົກພ່ອງຈະກາຍເປັນຄວາມສັບສົນຫຼາຍ. Cartons ອາດຈະຈໍາເປັນຕ້ອງໄດ້ຮັບການເປີດຄືນໃຫມ່, ປະລິມານຄືນດີ, ແລະ pallets ສ້າງໃຫມ່. ການກວດສອບການຫຸ້ມຫໍ່ກ່ອນການຫຸ້ມຫໍ່ຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ຜະລິດຕະພັນທີ່ບໍ່ສອດຄ່ອງກັນຈາກການມາຮອດຂັ້ນຕອນນີ້.
ການກວດກາກວມເອົາຮູບລັກສະນະ, ຂໍ້ມູນສະເພາະຂອງຜະລິດຕະພັນ, ປະລິມານ, ແລະ, ບ່ອນທີ່ມີຄຸນນະພາບຂອງການຕົບແຕ່ງຫນ້າດິນ.
ສໍາລັບການຕົກແຕ່ງແກ້ວແກ້ວ, ລາຍການກວດກາປະກອບມີລາຍການເພີ່ມເຕີມ:
- ຕໍາແໜ່ງໂລໂກ້ ແລະ ພິມທະບຽນ
- ຄວາມສອດຄ່ອງຂອງສີໃນທົ່ວຂະບວນການຜະລິດ
- ຮູບລັກສະນະຂອງການເຄືອບແລະການຄຸ້ມຄອງ
- ຄຸນະພາບຕົບແຕ່ງດ້ານ
- ຂໍ້ກໍານົດການຕົກແຕ່ງອື່ນໆໄດ້ຕົກລົງສໍາລັບຄໍາສັ່ງ
ການຕົບແຕ່ງແມ່ນສ່ວນຫນຶ່ງທີ່ສໍາຄັນຂອງຂະບວນການກວດກາເພາະວ່າການອອກແບບທີ່ໄດ້ຮັບການອະນຸມັດແລະເງື່ອນໄຂຄຸນນະພາບຕ້ອງກົງກັນ. ການພິມ, ອາກາດຫນາວ, ສີດພົ່ນ, ແລະການແກະສະຫລັກແມ່ນຖືກກໍານົດຕາມປົກກະຕິໃນລະຫວ່າງການພັດທະນາຜະລິດຕະພັນ. ເມື່ອການປິ່ນປົວພື້ນຜິວກາຍເປັນສ່ວນຫນຶ່ງຂອງການອອກແບບທີ່ໄດ້ຮັບອະນຸມັດ, ຮູບລັກສະນະແລະຄວາມທົນທານຂອງມັນຄວນຖືກລວມເຂົ້າໃນເງື່ອນໄຂການຍອມຮັບ.
ການອ້າງອີງການຕົບແຕ່ງທີ່ໄດ້ຮັບການອະນຸມັດດ້ວຍສາຍຕາແຕ່ບໍ່ມີຄວາມທົນທານເປັນລາຍລັກອັກສອນສາມາດກາຍເປັນແຫຼ່ງຂອງຄວາມບໍ່ເຫັນດີໃນລະຫວ່າງການກວດກາຄັ້ງສຸດທ້າຍ. ເອກະສານສີ, ຕໍາແຫນ່ງ, ການຄຸ້ມຄອງ, ແລະຮູບລັກສະນະທີ່ຍອມຮັບໄດ້ລ່ວງຫນ້າເຮັດໃຫ້ຂະບວນການກວດກາມີຄວາມສອດຄ່ອງຫຼາຍຂຶ້ນ.
ການຫຸ້ມຫໍ່ຕົວມັນເອງຍັງເປັນສ່ວນຫນຶ່ງຂອງການກວດສອບ. ຕົວແບ່ງ, ແຜ່ນໃສ່ປ້ອງກັນ, ແລະການຕັ້ງຄ່າກ່ອງບັນຈຸຈະກຳນົດວ່າຂວດຖືກປ້ອງກັນການເຄື່ອນທີ່ໄດ້ດີປານໃດ ແລະ ການຕິດຕໍ່ຈາກຂວດກັບຂວດໃນລະຫວ່າງການຂົນສົ່ງ. carton ທີ່ຜ່ານການກວດກາຢູ່ໃນຕາຕະລາງບັນຈຸອາດຈະຍັງມີຄວາມສ່ຽງຕໍ່ຄວາມເສຍຫາຍຂອງການຂົນສົ່ງຖ້າຫາກວ່າການຈັດການພາຍໃນຂອງຕົນບໍ່ໄດ້ສະຫນອງການປົກປ້ອງພຽງພໍ.
ສິ່ງທີ່ມັນຈັບໄດ້:ຄວາມສອດຄ່ອງຂອງຜະລິດຕະພັນ, ຄຸນນະພາບການຕົບແຕ່ງ, ປະລິມານ, ແລະຄວາມພ້ອມໃນການຫຸ້ມຫໍ່ກ່ອນທີ່ກ່ອງຈະຖືກປະທັບຕາ.
6. ການກວດກາກ່ອນການຂົນສົ່ງ
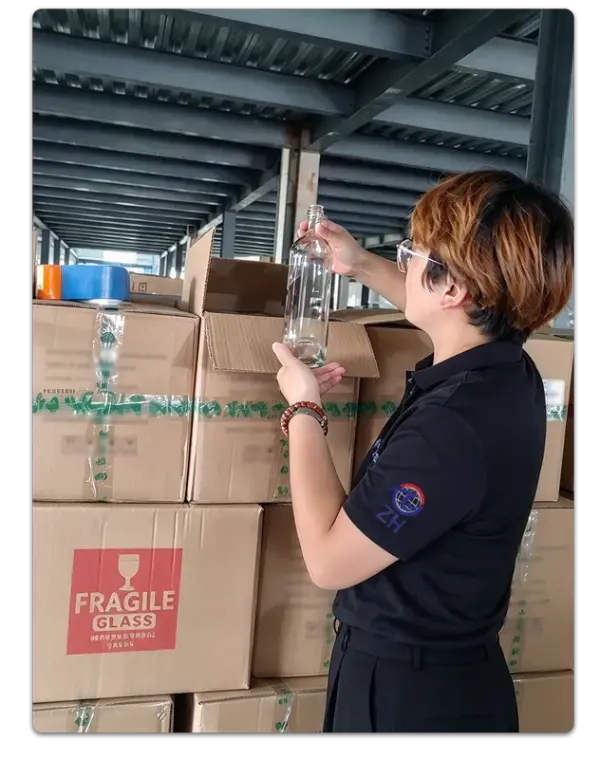 ການເປີດ Carton ຄືນໃໝ່ເພື່ອກວດເບິ່ງ Carton
ການກວດກາກ່ອນການຂົນສົ່ງໃຫ້ໂອກາດທີສອງເພື່ອກວດກາເບິ່ງຜະລິດຕະພັນທີ່ຜ່ານການກວດສອບຄຸນນະພາບກ່ອນຫນ້ານີ້. cartons ທີ່ເລືອກແມ່ນເປີດຕາມແຜນການເກັບຕົວຢ່າງທີ່ໄດ້ຕົກລົງ. ແກ້ວພາຍໃນໄດ້ຖືກກວດກາຄືນໃຫມ່ສໍາລັບຮູບລັກສະນະ, ຂໍ້ບົກພ່ອງທີ່ເຫັນໄດ້, ຂໍ້ສະເພາະຂອງຜະລິດຕະພັນ, ແລະຄຸນນະພາບການຕົກແຕ່ງ. ຜູ້ກວດກາຍັງກວດເບິ່ງການຈັດວາງການຫຸ້ມຫໍ່ເພື່ອຢືນຢັນວ່າຂວດຍັງຄົງຢູ່ໃນຕໍາແຫນ່ງແລະປ້ອງກັນຢ່າງຖືກຕ້ອງ.
ນີ້ແມ່ນຂັ້ນຕອນຂອງການກວດກາການປະເມີນຜົນຜະລິດຕະພັນໃນສະພາບການຂົນສົ່ງຕົວຈິງຂອງເຂົາເຈົ້າຫຼາຍກ່ວາສະພາບການຜະລິດຕົ້ນສະບັບຂອງເຂົາເຈົ້າ. ມັນສາມາດກໍານົດຄວາມເສຍຫາຍການຈັດການ, ຄວາມຜິດພາດການຫຸ້ມຫໍ່, ແລະບັນຫາທີ່ກ່ຽວຂ້ອງກັບການໂຫຼດທີ່ອາດຈະບໍ່ມີໃນລະຫວ່າງການກວດກາການຜະລິດກ່ອນຫນ້ານີ້.
ຈໍານວນຂອງ cartons ເປີດຂຶ້ນກັບຄວາມຕ້ອງການຄໍາສັ່ງ, ປະລິມານການຂົນສົ່ງ, ມູນຄ່າຜະລິດຕະພັນ, ແລະແຜນການເກັບຕົວຢ່າງທີ່ໄດ້ຕົກລົງ. ໂຄງການທີ່ແຕກຕ່າງກັນອາດຈະໃຊ້ລະດັບຕົວຢ່າງທີ່ແຕກຕ່າງກັນ. ສິ່ງທີ່ ສຳ ຄັນແມ່ນວິທີການກວດກາແລະເງື່ອນໄຂການຍອມຮັບແມ່ນໄດ້ຕົກລົງກັນລ່ວງ ໜ້າ ແລະ ນຳ ໃຊ້ຢ່າງສະ ໝໍ່າ ສະ ເໝີ, ດັ່ງນັ້ນການອະນຸມັດຫລືການປະຕິເສດການຂົນສົ່ງສາມາດໄດ້ຮັບການສະ ໜັບ ສະ ໜູນ ໂດຍຄວາມຕ້ອງການທີ່ເປັນເອກະສານແທນທີ່ຈະເປັນການພິພາກສາ.
ຜົນໄດ້ຮັບແມ່ນຈຸດຄວບຄຸມເພີ່ມເຕີມໃນເວລາທີ່ສິນຄ້າໄດ້ຖືກຫຸ້ມຫໍ່ແລ້ວ, ຕິດປ້າຍ, stacked, ແລະລໍຖ້າການໂຫຼດ.
ສິ່ງທີ່ມັນຈັບໄດ້:ຜະລິດຕະພັນຫຸ້ມຫໍ່ແລະເງື່ອນໄຂການຫຸ້ມຫໍ່, ກວດເບິ່ງຄືນໃຫມ່ກັບແຜນການເກັບຕົວຢ່າງທີ່ໄດ້ຕົກລົງກ່ອນທີ່ຈະໂຫລດ.
ຈຸດສຸມການກວດກາ:ກວດເບິ່ງຄືນຜະລິດຕະພັນບັນຈຸທີ່ເລືອກ, ສະພາບກ່ອງ, ແລະການຫຸ້ມຫໍ່ປ້ອງກັນກ່ອນການຂົນສົ່ງ.
ຫົກກວດກາ, ຫນຶ່ງລະບົບ
ຕຸກໜຶ່ງທີ່ຮອດເສັ້ນຕື່ມໄດ້ຜ່ານການກວດກາຫົກປະເພດ
ການກວດກາແຕ່ລະຄົນຕອບຄໍາຖາມທີ່ແຕກຕ່າງກັນ. ແກ້ວເບິ່ງຖືກຕ້ອງບໍ? ຂະຫນາດຂອງມັນຢູ່ໃນຄວາມທົນທານບໍ? ແກ້ວ optical ສະອາດບໍ? ມັນສາມາດທົນກັບເງື່ອນໄຂການບໍລິການທີ່ມີຈຸດປະສົງບໍ? ການຕົບແຕ່ງກົງກັບການອອກແບບທີ່ໄດ້ຮັບອະນຸມັດບໍ? ຜະລິດຕະພັນຍັງຄົງໄດ້ຮັບການປົກປ້ອງໃນລະຫວ່າງການຫຸ້ມຫໍ່ບໍ?
ບໍ່ມີຂັ້ນຕອນດຽວກວມເອົາຂໍ້ກໍານົດເຫຼົ່ານີ້ທັງຫມົດ, ແລະຂັ້ນຕອນການກວດສອບບໍ່ສາມາດທົດແທນກັນແລະກັນ. ເມື່ອກະຕຸກຖືກປະທັບຕາຢູ່ໃນກ່ອງ, ໂອກາດສ່ວນໃຫຍ່ທີ່ຈະແກ້ໄຂຂໍ້ບົກພ່ອງການຜະລິດໄດ້ຜ່ານໄປແລ້ວ. ນີ້ແມ່ນເຫດຜົນທີ່ວ່າການກວດກາທີ່ດໍາເນີນກ່ອນຫນ້າໃນຂະບວນການຜະລິດແມ່ນມີຄວາມສໍາຄັນຄືກັນກັບການກວດສອບສຸດທ້າຍກ່ອນທີ່ຈະຂົນສົ່ງ.
ປະສິດທິຜົນຂອງລະບົບແມ່ນຂຶ້ນກັບເງື່ອນໄຂການຍອມຮັບເອກະສານຢ່າງຈະແຈ້ງ. ການກວດກາແກ້ວກ່ຽວຂ້ອງກັບການຕັດສິນໃຈພາກປະຕິບັດກ່ຽວກັບຂະຫນາດຟອງທີ່ຍອມຮັບໄດ້, ການເບິ່ງເຫັນ seam mold, ຄວາມບົກຜ່ອງດ້ານຫນ້າດິນ, ແລະຈໍານວນຂອງຂວດຜິດປົກກະຕິທີ່ອະນຸຍາດໃຫ້ຢູ່ໃນຕົວຢ່າງ. ຄວາມຕ້ອງການເຫຼົ່ານີ້ຄວນໄດ້ຮັບການຕົກລົງລະຫວ່າງລູກຄ້າແລະຜູ້ສະຫນອງກ່ອນທີ່ຈະເລີ່ມຕົ້ນການຜະລິດ, ແທນທີ່ຈະປຶກສາຫາລືຄັ້ງທໍາອິດຫຼັງຈາກການຈັດສົ່ງ.
ຜູ້ສະຫນອງທີ່ເອກະສານເງື່ອນໄຂການກວດກາສະເພາະໂຄງການແລະເກັບຕົວຢ່າງການອ້າງອິງທີ່ໄດ້ຮັບການອະນຸມັດສາມາດຮັກສາມາດຕະຖານຄຸນນະພາບທີ່ສອດຄ່ອງຫຼາຍຂຶ້ນແລະຫຼຸດຜ່ອນຄວາມບໍ່ເຫັນດີໃນລະຫວ່າງການຍອມຮັບຜະລິດຕະພັນ. ສໍາລັບການປັບແຕ່ງແກ້ວແກ້ວໂຄງການຕ່າງໆ, ລາຍລະອຽດເຫຼົ່ານີ້ແມ່ນມີຄວາມສໍາຄັນໂດຍສະເພາະໃນເວລາທີ່ຮູບຮ່າງຂອງຂວດ, ຄວາມຊັດເຈນຂອງແກ້ວ, ການປິ່ນປົວດ້ານ, ແລະການຕົບແຕ່ງທັງຫມົດເປັນສ່ວນຫນຶ່ງຂອງຂໍ້ກໍານົດສຸດທ້າຍ.
ໂຄງປະກອບການກວດການີ້ແມ່ນບໍ່ສະເພາະກັບຜູ້ຜະລິດຫນຶ່ງ. ມັນສະທ້ອນເຖິງວິທີການປະຕິບັດທີ່ໃຊ້ໃນທົ່ວອຸດສາຫະກໍາບັນຈຸແກ້ວ: ຂໍ້ບົກພ່ອງສາມາດເກີດຂື້ນໃນຂັ້ນຕອນຕ່າງໆຂອງການຜະລິດ, ແລະການກວດກາທີ່ວາງໄວ້ໃນຈຸດຕ່າງໆຊ່ວຍກໍານົດບັນຫາທີ່ການກວດສອບຄັ້ງສຸດທ້າຍອາດຈະພາດ.
ການຫຸ້ມຫໍ່ HYT ປະຕິບັດຕາມວິທີການກວດກາຫຼາຍຂັ້ນຕອນນີ້, ໂດຍມີບູລິມະສິດການກວດກາທີ່ກໍານົດໂດຍການອອກແບບຂວດ, ຂະບວນການຜະລິດ, ແລະຄໍາຮ້ອງສະຫມັກທີ່ມີຈຸດປະສົງ.
ສໍາລັບລູກຄ້າທີ່ປະເມີນຜູ້ສະຫນອງແກ້ວແກ້ວ, ຄໍາຖາມທີ່ເປັນປະໂຫຍດກວ່າບໍ່ແມ່ນພຽງແຕ່ການກວດກາຈໍານວນເທົ່າໃດ, ແຕ່ວ່າແຕ່ລະການກວດສອບມີເງື່ອນໄຂການຍອມຮັບຢ່າງຈະແຈ້ງ. ການກວດສອບຫົກຄັ້ງທີ່ມີຂໍ້ຈໍາກັດທີ່ບໍ່ຊັດເຈນໃຫ້ຄວາມຫມັ້ນໃຈຫນ້ອຍກວ່າການກວດສອບຈໍານວນຂະຫນາດນ້ອຍທີ່ສະຫນັບສະຫນູນໂດຍມາດຕະຖານສະເພາະ, ວິທີການເກັບຕົວຢ່າງທີ່ກໍານົດ, ແລະຕົວຢ່າງອ້າງອີງທີ່ໄດ້ຮັບການອະນຸມັດ.
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ເປັນຫຍັງ Ceramic Rooster Whisky Decanter Bottle ເປັນທາງເລືອກທີ່ສົມບູນແບບສໍາລັບການຫຸ້ມຫໍ່ Premium Spirits
- ເປັນຫຍັງກະຕຸກແກ້ວ Arizona Round Glass 750ml ເປັນທາງເລືອກທີ່ດີເລີດສໍາລັບການຫຸ້ມຫໍ່ຂອງ Premium Spirits
- ແກ້ວ vodka Custom ໃຫມ່: ການຫຸ້ມຫໍ່ HYT ສໍາລັບຍີ່ຫໍ້ຂອງອາເມລິກາເຫນືອ
- ເປັນຫຍັງກະຕຸກແກ້ວ 1.75L ທີ່ມີການຈັດການທາງເລືອກທີ່ສະຫຼາດສໍາລັບການຫຸ້ມຫໍ່ເຄື່ອງດື່ມທີ່ທັນສະໄຫມ
- ການຫຸ້ມຫໍ່ HYT ເປີດຕົວສາຍຂວດແກ້ວ Flint ທີ່ມີນ້ໍາຫນັກເບົາໃຫມ່ເພື່ອສະຫນັບສະຫນູນຍີ່ຫໍ້ເຄື່ອງດື່ມທີ່ມີຄາບອນຕ່ໍາ
- ຕຸກກະຕຸກແກ້ວ Bellissima ຄໍຍາວທີ່ມີ Cork Bar Top ສາມາດຍົກລະດັບຍີ່ຫໍ້ເຄື່ອງດື່ມຂອງທ່ານໄດ້ແນວໃດ
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ
ຜະລິດຕະພັນໃຫມ່


ຄໍາແນະນໍາຂ່າວ